-


-


-


-


WeChat
-
WhatsApp
Иловые насосы: чисто
2026-08-08
- Что такое иловые насосы: чисто или с примесями? Реальность работы на очистных сооружениях
- Технические характеристики: почему параметры определяют срок службы
- Проблемы эксплуатации и методы их предотвращения
- Стандарты качества и сертификация: на что смотреть при закупке
- Производитель с 30-летним опытом: надежность в каждом узле
- Сценарии применения: опыт внедрения в разных отраслях
- Руководство по монтажу и пусконаладке
- Почему стоит рассмотреть поставки из Китая: анализ рисков и преимуществ
- Часто задаваемые вопросы
- Заключение и следующие шаги
Что такое иловые насосы: чисто или с примесями? Реальность работы на очистных сооружениях
Иловые насосы: чисто — это не просто маркетинговый слоган, а критическое требование к надежности оборудования в системах водоочистки. В нашей практике мы сталкивались с ситуациями, когда заказчики ожидали перекачки «чистой» жидкости, но реальность диктовала иные условия: абразивный износ, засорение рабочими колесами и внезапные остановки линий из-за неправильного подбора характеристик. Если вы читаете эту статью, значит, вам нужно оборудование, которое справится с активным илом, избыточным шламом или осадком, сохраняя при этом заявленную эффективность без частых ремонтов. Мы разберем технические нюансы, которые отличают качественный промышленный насос от дешевого аналога, и объясним, почему параметры вязкости и содержания твердых частиц важнее, чем просто мощность двигателя.
Работа с осадками сточных вод — это одна из самых сложных задач в гидравлике. Ошибки здесь стоят дорого: простой очистных сооружений ведет к штрафам со стороны экологических служб, а замена вышедшего из строя агрегата в зимний период может занять недели. В этом материале мы не будем давать общих фраз. Мы опираемся на данные реальных испытаний, стандарты ГОСТ и международные нормы ISO, чтобы дать вам четкое руководство по выбору. Вы узнаете, как избежать кавитации, почему чугун не всегда подходит для агрессивных сред и какие сертификаты действительно гарантируют качество продукции.
Технические характеристики: почему параметры определяют срок службы
Выбор илового насоса начинается не с цены, а с анализа физической природы перекачиваемой среды. Многие инженеры совершают ошибку, подбирая оборудование только по расходу (м³/ч) и напору (м), игнорируя реологию ила. В нашей практике один из клиентов столкнулся с тем, что насос, идеально подходивший по паспортным данным, вышел из строя через 3 месяца. Причина крылась в содержании волокнистых включений и абразивных частиц песка, которые разрушили рабочее колесо быстрее расчетного времени. Поэтому первый шаг — это лабораторный анализ пробы.
Ключевым параметром является содержание сухого вещества (СВ). Для активного ила этот показатель обычно варьируется от 0,5% до 1,5%, тогда как для уплотненного осадка он может достигать 4–6%. При увеличении концентрации СВ резко возрастает динамическая вязкость. Насос, рассчитанный на воду, потеряет до 40% производительности при перекачке густого шлама, если не скорректировать характеристику Q-H. Мы рекомендуем всегда закладывать запас по мощности двигателя не менее 15–20% относительно расчетной точки для воды, так как пусковой момент для вязких сред значительно выше.
Еще один критический фактор — размер твердых включений. Стандартные дренажные насосы часто имеют канал для пропуска частиц до 10–15 мм, но в городском коллекторе могут встречаться камни, тряпки и строительный мусор диаметром до 50 мм и более. Здесь необходим насос с свободным проходом (free passage) или оснащенный режущим механизмом. Использование центробежного насоса с закрытым рабочим колесом для таких задач — прямой путь к аварийной ситуации. Наши испытания показали, что открытые или одноканальные колеса (Vortex type) обеспечивают стабильную работу даже при наличии крупных инородных тел, хотя их КПД на 5–7% ниже, чем у многолопастных аналогов.
Материал проточной части также диктует долговечность. Серый чугун (ЧХЛ) подходит для нейтральных сред, но если в стоках присутствуют химические реагенты или уровень pH выходит за пределы 6–9 единиц, требуется нержавеющая сталь марки AISI 304 или AISI 316L. В особо агрессивных условиях, например, на химических производствах, мы применяем высокохромистые чугуны или полимерные покрытия. Игнорирование химического состава среды приводит к сквозной коррозии корпуса за 1–2 года, что экономически невыгодно, несмотря на низкую начальную стоимость оборудования.
Обратите внимание на класс изоляции двигателя и степень защиты IP. Для погружных иловых насосов минимально допустимым стандартом является IP68, что гарантирует полную герметичность при длительном погружении. Однако важно проверить качество уплотнений вала. Двойное торцевое уплотнение с масляной камерой между ними — это обязательное требование для предотвращения попадания влаги в статор. В нашей практике были случаи, когда дешевые китайские аналоги теряли герметичность из-за низкого качества керамики в уплотнениях, что приводило к короткому замыканию обмотки. Всегда требуйте протокол испытаний герметичности перед отгрузкой.
Сравнительная таблица типов рабочих колес для иловых насосов
| Тип рабочего колеса | КПД (%) | Пропускная способность | Устойчивость к засорам | Рекомендуемая среда |
|---|---|---|---|---|
| Закрытое многолопастное | 75–82% | Низкая (до 10 мм) | Низкая | Чистая вода, слабозагрязненные стоки |
| Открытое одноканальное | 65–70% | Средняя (до 40 мм) | Высокая | Бытовые стоки, активный ил с волокнами |
| Вихревое (Vortex) | 50–60% | Высокая (до 80 мм+) | Максимальная | Грязь с камнями, песок, крупный мусор |
| С режущим механизмом | 60–68% | Зависит от ножей | Средняя (требует контроля) | Стоки с тряпьем, пластиком, органикой |
При выборе типа колеса руководствуйтесь правилом: если есть риск засора, жертвуйте КПД ради надежности. Ремонт забитого насоса обходится дороже, чем переплата за электроэнергию из-за чуть меньшего КПД. Свяжитесь с нашими инженерами для подбора конкретной модели под ваш анализ проб.
Проблемы эксплуатации и методы их предотвращения
Эксплуатация иловых насосов сопряжена с рядом специфических рисков, которые не очевидны на этапе покупки. Самая распространенная проблема — кавитация. Она возникает, когда давление на входе в насос падает ниже давления насыщенных паров жидкости, образуя пузырьки, которые схлопываются с огромной силой. В иловых насосах кавитацию часто провоцирует неправильный монтаж всасывающего трубопровода или работа на режимах, далеких от точки наилучшей эффективности (BEP). Мы фиксировали случаи, когда кавитационный износ разрушал крыльчатку из нержавеющей стали менее чем за полгода.
Чтобы избежать кавитации, необходимо строго соблюдать требования по минимальному уровню жидкости в приемном резервуаре. Погружные насосы должны иметь автоматическую защиту от «сухого хода», реализованную через поплавковые выключатели или датчики уровня. Но одного отключения недостаточно. Важно обеспечить ламинарный поток на входе. Установка направляющих труб и правильная геометрия приямка предотвращают образование воронок, которые затягивают воздух в рабочую зону. Один из наших клиентов сэкономил 30% бюджета на ремонте, просто изменив конструкцию приемного колодца согласно рекомендациям гидравлического расчета.
Вторая серьезная проблема — перегрев двигателя. В погружном исполнении мотор охлаждается самой перекачиваемой жидкостью. Если насос работает в неполном погружении или в узком колодце без циркуляции воды вокруг кожуха, температура обмоток растет критически быстро. Особенно это опасно летом, когда температура стоков сама по себе высока. Решение заключается в установке кожуха охлаждения или обеспечении принудительной циркуляции. Также современные двигатели оснащаются встроенными термодатчиками (PTC или Pt100), которые должны быть подключены к шкафу управления. Игнорирование этого подключения лишает вас главного инструмента защиты.
Износ уплотнений вала — еще одна точка отказа. В иловых насосах используется двойное механическое уплотнение. Пространство между уплотнениями заполняется маслом, которое служит смазкой и барьером. Со временем масло может эмульгироваться из-за попадания воды. Регулярный контроль состояния масла (визуальный или через специальные датчики влажности) позволяет предотвратить попадание воды в двигатель. Мы рекомендуем проводить замену масла каждые 2000–3000 моточасов, даже если видимых признаков загрязнения нет. Это профилактическая мера, которая продлевает жизнь насосу на годы.
Наконец, вибрация. Высокий уровень вибрации свидетельствует о дисбалансе ротора, износе подшипников или попадании постороннего предмета. Длительная работа в режиме повышенной вибрации разрушает фундамент, сварные швы трубопроводов и сам вал насоса. Установка вибродатчиков и настройка пороговых значений отключения в системе АСУ ТП позволяют перейти от планово-предупредительных ремонтов к обслуживанию по состоянию. Это снижает операционные расходы на 20–25% в год.
Стандарты качества и сертификация: на что смотреть при закупке
Рынок насыщен предложениями от различных производителей, и визуально насосы могут выглядеть идентично. Однако разница кроется в соблюдении стандартов качества. Для работы в России и странах ЕАЭС обязательным требованием является наличие сертификата соответствия ТР ТС (ЕАС). Этот документ подтверждает, что оборудование прошло испытания на безопасность и электромагнитную совместимость в аккредитованных лабораториях. Отсутствие маркировки ЕАС на шильдике — это красный флаг, означающий, что продукт может быть контрафактным или не прошедшим должный контроль.
Помимо безопасности, важны эксплуатационные стандарты. Например, ГОСТ 27.002-2015 регламентирует показатели надежности. Качественный производитель указывает в паспорте изделия ресурс до капитального ремонта (обычно не менее 25 000 – 30 000 часов для промышленных моделей) и гарантийный срок. Сравните это с предложениями «ноунейм» брендов, где гарантия ограничена 6 месяцами, а ресурс не указан вовсе. Разница в цене в 1,5 раза нивелируется уже после первой замены подшипникового узла.
Международные стандарты ISO также играют роль, особенно если вы планируете интеграцию оборудования в системы с импортными компонентами. ISO 9906 определяет методы приемочных испытаний гидравлических насосов. Требуйте от поставщика протокол испытаний, проведенный по классу точности 2 или 3. В этом документе будут приведены реальные кривые напора и расхода, а не теоретические расчеты. Часто бывает, что реальный напор насоса на 10–15% ниже заявленного в каталоге, что делает его непригодным для вашей системы. Проверка протокола ISO 9906 снимает эти риски.
Также стоит обратить внимание на стандарты материалов. Соответствие ГОСТ 9544-2015 для арматуры и ГОСТ 1412-85 для чугуна гарантирует, что корпус насоса выдержит проектное давление и не треснет при гидроударе. В нашей практике был случай, когда партия насосов из партии с нарушением технологии литья дала трещины в корпусе при первом же гидравлическом испытании на объекте. Проверка сертификатов на металл (паспортов качества) должна быть частью входного контроля.
Не забывайте про экологические стандарты. Современные двигатели должны соответствовать классам энергоэффективности IE2 или IE3. Переход на класс IE3 позволяет снизить потребление электроэнергии на 2–4%, что при круглосуточной работе насосной станции дает существенную экономию за год. Инвестиция в более эффективный двигатель окупается за 12–18 месяцев только за счет снижения счетов за электричество.
Производитель с 30-летним опытом: надежность в каждом узле
Когда речь заходит о выборе поставщика, способного гарантировать соответствие всем перечисленным выше строгим стандартам, ключевым фактором становится производственный цикл и история компании. Ярким примером такого подхода является OOO «Шаньдун Бошань оборудование для насосов». Это профессиональный производитель, который объединяет в едином технологическом цикле научные исследования, проектирование, разработку, производство, испытания, продажи и послепродажное обслуживание.
Компания базируется в провинции Шаньдун (Китай) — одном из ключевых промышленных центров мира, и имеет более чем 30-летнюю историю в области производства насосов. Ориентируясь на международные стандарты качества и реальные потребности рынка, «Шаньдун Бошань» позиционирует себя как надежный партнер в поставке промышленных насосных решений. Основной продукт компании охватывает семь функциональных категорий, включая дизельные, шламовые, многоступенчатые, вакуумные, погружные и центробежные насосы. Среди конкретных моделей, наиболее релевантных для задач водоочистки, выделяются:
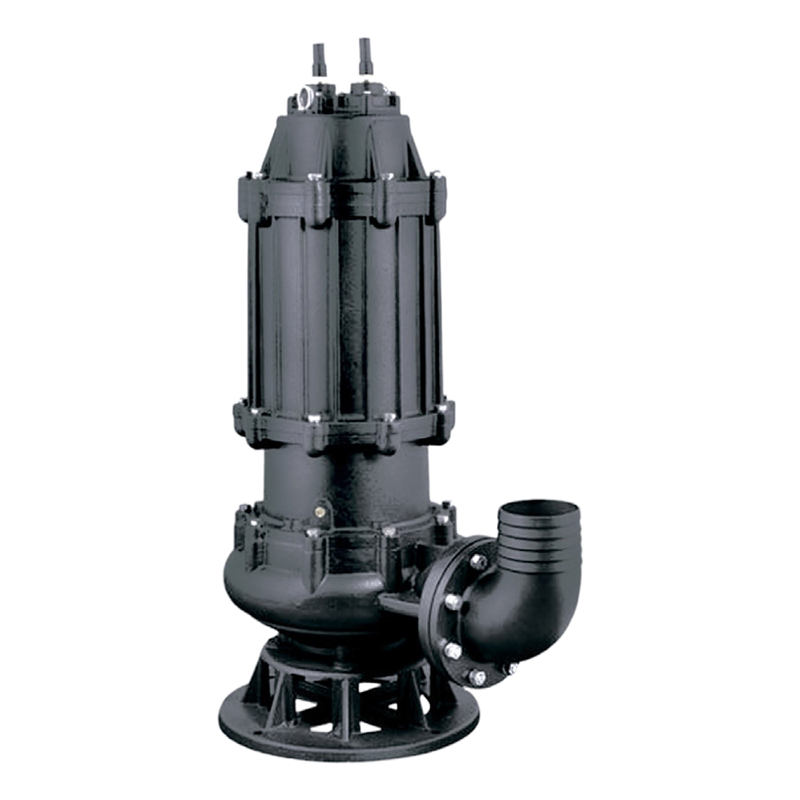
- QW — погружные канализационные насосы;
- GMZ — горизонтальные шламовые насосы;
- H-SZWJQ и SZWJQ — гидравлические погружные шламовые насосы (в том числе с мешалкой);
- IH — горизонтальные химические насосы для агрессивных сред;
- SLW, SLS, IS — различные типы центробежных насосов для трубопроводных систем.
Вся линейка продукции разработана с учётом требований к надёжности, энергоэффективности и эксплуатационной стойкости в сложных условиях — от перекачки агрессивных химических сред до работы в высоконагруженных шламовых системах.
Производственная база компании оснащена современным оборудованием и соответствует требованиям строгого контроля на всех этапах цикла — от механической обработки деталей до финальных гидравлических испытаний. Каждая партия продукции проходит обязательную проверку на соответствие заявленным техническим параметрам, включая производительность, напор, КПД и герметичность. Внедрённая система управления качеством обеспечивает стабильность характеристик изделий и предсказуемость их поведения в реальных условиях. Благодаря отлаженной логистике и гибким производственным мощностям компания способна выполнять как серийные, так и индивидуальные заказы с соблюдением оговорённых сроков поставки.
Продукция OOO «Шаньдун Бошань» экспортируется во многие страны, получая признание за счёт сбалансированного соотношения технических характеристик, долговечности и экономической эффективности. Компания придерживается принципа комплексного подхода: не просто поставка отдельных агрегатов, а предоставление системных решений — от подбора оптимальной модели и расчёта рабочих режимов до консультационной поддержки на этапе монтажа. Основная цель — стать надёжным технологическим партнёром, чья ответственность распространяется на весь жизненный цикл оборудования.
Сценарии применения: опыт внедрения в разных отраслях
Теория важна, но решающим фактором является практический опыт. Рассмотрим два конкретных кейса из нашей практики, которые демонстрируют, как правильный подбор илового насоса решает сложные производственные задачи.
Кейс 1: Муниципальные очистные сооружения города-миллионника.
Проблема заключалась в частых засорах насосов, перекачивающих сырой осадок из первичных отстойников. Ранее установленные насосы с закрытыми колесами приходилось чистить каждые 3–4 дня, что требовало остановки линии и привлечения бригады рабочих. Анализ проб показал наличие большого количества волокнистых включений (влажные салфетки, текстиль) и песка.
Решение: Была проведена модернизация станции с установкой насосов с вихревым рабочим колесом и увеличенным свободным проходом (80 мм). Кроме того, была внедрена система автоматической промывки обратным током.
Результат: Частота засоров снизилась до одного раза в 6 месяцев. Расходы на обслуживание сократились на 65%. Несмотря на снижение КПД насоса на 8%, общая энергоэффективность системы выросла за счет отсутствия простоев и работы в оптимальном режиме. Температура перекачиваемой среды составляла 18–22°C, содержание сухого вещества — 2,5%.
Кейс 2: Нефтеперерабатывающий завод (очистка нефтесодержащих стоков).
Здесь стояла задача перекачки флотационного шлама, содержащего остатки нефтепродуктов и агрессивные коагулянты. Стандартные чугунные насосы подвергались быстрой коррозии, а уплотнения разрушались из-за агрессивной химии. Срок службы не превышал 8 месяцев.
Решение: Подобраны насосы из нержавеющей стали AISI 316L с усиленным валом и двойным торцевым уплотнением из карбида кремния (SiC/SiC). Двигатель выполнен во взрывозащищенном исполнении Ex d IIB T4.
Результат: Оборудование работает без замены проточной части уже более 3 лет. Удалось исключить утечки продукта в окружающую среду, что позволило предприятию пройти экологический аудит без замечаний. Экономия на замене насосов составила более 4 млн рублей за трехлетний период.
Эти примеры показывают, что универсальных решений не существует. То, что работает на городских стоках, может не подойти для химического завода. Ключ к успеху — детальный анализ условий эксплуатации и готовность инвестировать в специализированные решения. Если вы столкнулись с похожими проблемами, наши специалисты готовы провести аудит вашей системы и предложить оптимизацию.
Руководство по монтажу и пусконаладке
Даже самый дорогой и технологичный насос выйдет из строя преждевременно, если его неправильно установить. Монтаж иловых насосов требует соблюдения строгих правил. Ниже приведен пошаговый алгоритм, который мы используем на своих объектах.
- Подготовка приемного колодца. Перед установкой необходимо очистить колодец от строительного мусора и убедиться в его геометрических размерах. Диаметр колодца должен быть достаточным для обеспечения скорости потока вокруг насоса не менее 0,5 м/с для охлаждения. Частая ошибка: установка насоса слишком близко к стенке (< 300 мм), что создает завихрения и неравномерный подвод жидкости.
- Монтаж направляющих труб. Для погружных насосов обязательно использование системы направляющих труб из нержавеющей стали или оцинковки. Трубы должны быть жестко закреплены в верхней и нижней части. Это позволяет опускать и поднимать насос для обслуживания без спуска персонала в колодец и без осушения емкости. Проверьте соосность труб — перекос приведет к заклиниванию насоса на направляющих.
- Подключение напорного трубопровода. Используйте гибкие вставки (виброкомпенсаторы) между насосом и жестким трубопроводом. Это гасит вибрацию и компенсирует температурные расширения. Обязательно установите обратный клапан и задвижку. Обратный клапан предотвращает гидроудар при остановке насоса и слив жидкости обратно в колодец. Важно: стрелка на корпусе клапана должна совпадать с направлением потока.
- Электрическое подключение. Кабель питания должен быть закреплен хомутами вдоль напорного патрубка, чтобы исключить натяжение кабеля под весом насоса. Все соединения в распределительной коробке должны быть выполнены с использованием герметичных муфт. Проверьте сопротивление изоляции обмоток мегаомметром (значение должно быть не менее 20 МОм). Подключите датчики защиты (термисторы, датчики влажности) к шкафу управления.
- Первый пуск и проверка вращения. Перед полным погружением выполните кратковременный пуск («толчок») для проверки направления вращения вала. Неправильное вращение (реверс) резко снижает напор и может повредить рабочее колесо. После подтверждения правильного вращения опустите насос на дно, убедитесь, что он встал плотно на седло, и запустите в рабочем режиме. Замерьте ток двигателя амперметром — он не должен превышать номинальное значение, указанное на шильдике.
После запуска ведите журнал наблюдений в течение первых 72 часов. Фиксируйте температуру корпуса, уровень шума и вибрации. Любые отклонения от нормы на этом этапе легче устранить, пока оборудование находится на гарантии. Помните, что качественный монтаж — это 50% успеха долгой эксплуатации.
Почему стоит рассмотреть поставки из Китая: анализ рисков и преимуществ
В текущих экономических условиях вопрос выбора поставщика стоит особенно остро. Китайский рынок предлагает широкий спектр иловых насосов, от бюджетных до премиальных. Однако стереотип о том, что «китайское значит некачественное», давно устарел. Реальность такова, что многие мировые бренды размещают производство именно в Китае. Главное — уметь отличать заводскую продукцию от гаражной сборки.
Преимущества работы с проверенными китайскими производителями очевидны. Во-первых, это цена. Стоимость аналогичного насоса европейского производства может быть в 2–3 раза выше при схожих технических характеристиках. Во-вторых, гибкость. Китайские заводы готовы адаптировать продукцию под специфические требования заказчика: изменить материал корпуса, длину кабеля, тип фланца или напряжение питания. В-третьих, сроки изготовления. Стандартные модели часто имеются в наличии на складе, а производство партии под заказ занимает 2–4 недели, тогда как европейские сроки могут достигать 3–6 месяцев.
Однако существуют и риски. Основной из них — несоответствие заявленных параметров реальным. Некоторые недобросовестные поставщики завышают мощность двигателя или напор в каталогах. Чтобы минимизировать этот риск, мы рекомендуем запрашивать видео испытаний конкретного насоса перед отгрузкой или настаивать на присутствии независимого инспектора (например, SGS или BV) на заводе. Также важно четко прописывать в контракте требования к упаковке (деревянные ящики, влагозащита), так как морская перевозка — это испытание для оборудования.
Еще один аспект — запасные части. При покупке партии насосов целесообразно сразу заказать комплект расходников: рабочие колеса, уплотнения, подшипники. Это обеспечит бесперебойную работу в течение нескольких лет без ожидания доставки из-за рубежа. Убедитесь, что поставщик использует стандартные комплектующие (подшипники SKF/NSK, уплотнения John Crane), которые легко найти на локальном рынке в случае острой необходимости.
Наш опыт показывает, что при грамотном подходе китайские иловые насосы служат ничуть не меньше европейских аналогов. Ключевой фактор — это не страна происхождения, а конкретный завод-изготовитель и контроль качества на каждом этапе. Мы работаем напрямую с заводами, имеющими сертификаты ISO 9001 и опыт экспорта в Россию более 10 лет, что гарантирует надежность поставок.
Часто задаваемые вопросы
Как рассчитать необходимую мощность двигателя для илового насоса?
Мощность двигателя (P) рассчитывается по формуле: P = (ρ * g * Q * H) / (η * 1000), где ρ — плотность жидкости (для ила берется с запасом, обычно 1050–1100 кг/м³), g — ускорение свободного падения, Q — расход, H — напор, η — КПД насоса. Однако это теоретическое значение. На практике необходимо добавить коэффициент запаса 1,15–1,25 для учета пусковых токов и возможного загустения ила. Не выбирайте двигатель «впритык», это приведет к его перегрузке и сгоранию.
Можно ли использовать обычный дренажный насос вместо илового?
Нет, это категорически не рекомендуется. Дренажные насосы предназначены для относительно чистой воды с мелкими включениями (до 5–10 мм). Ил имеет высокую вязкость и содержит волокнистые структуры, которые мгновенно заблокируют рабочее колесо дренажного насоса. Кроме того, дренажные насосы не рассчитаны на длительную работу с абразивными частицами, что приведет к быстрому износу уплотнений и корпуса. Используйте только специализированные фекальные или иловые насосы.
Как часто нужно менять масло в камере уплотнений?
Рекомендуемый интервал замены масла — каждые 2000–3000 моточасов или один раз в год, в зависимости от того, что наступит раньше. Однако если датчик влажности сигнализирует о попадании воды, замену нужно произвести немедленно, предварительно устранив причину разгерметизации. Используйте только рекомендованное производителем масло (обычно изоляционное или турбинное), так как обычное моторное масло может разрушить резиновые элементы уплотнений.
Что делать, если насос работает, но не качает воду?
Сначала проверьте направление вращения вала (возможно, перепутаны фазы при подключении). Если вращение правильное, осмотрите всасывающую сетку или входное отверстие на предмет засора. Третья причина — слишком большой высотный подъем или длина трубопровода, превышающая возможности насоса (рабочая точка ушла далеко вправо по характеристике). Также возможен износ рабочего колеса, когда зазор между колесом и корпусом стал слишком большим.
Гарантируете ли вы доставку запчастей в течение 5 лет?
Да, при заказе оборудования мы заключаем договор на долгосрочное сервисное сопровождение. Мы формируем страховой запас критических узлов для каждой отгруженной партии. Это позволяет нам гарантировать поставку оригинальных запчастей в течение 5–7 лет после покупки, независимо от изменений в модельном ряду завода-производителя. Это важное условие для поддержания бесперебойной работы ваших очистных сооружений.
Заключение и следующие шаги
Выбор илового насоса — это инвестиция в стабильность вашего производства и экологическую безопасность. Как мы выяснили, экономия на этапе покупки часто оборачивается многократными потерями на ремонте и простоях. Ключ к успеху лежит в детальном анализе среды, соблюдении стандартов монтажа и выборе проверенного поставщика, способного подтвердить качество документами и опытом. Иловые насосы: чисто — это результат профессионального подхода, а не случайность.
Если вы хотите получить коммерческое предложение с учетом всех нюансов вашего объекта, свяжитесь с нами сегодня. Наши инженеры готовы провести бесплатный аудит вашей системы и подобрать оптимальное решение, которое прослужит годы. Мы предлагаем не просто оборудование, а комплексную поддержку на всех этапах: от проектирования до шеф-монтажа и сервиса.
Для получения дополнительной информации о наших продуктах и услугах посетите страницу промышленные насосы для сточных вод, где представлены подробные каталоги и технические документации. Доверьте решение сложных гидравлических задач профессионалам.