-


-


-


-


WeChat
-
WhatsApp
Песковые насосы: эффективно
2026-08-07
- Песковые насосы: эффективно решаем задачи перекачки абразивных сред
- Физика износа: почему обычные насосы умирают быстро
- Выбор материала проточной части: металл или резина?
- Конструктивные особенности эффективных песковых насосов
- Расчет параметров и подбор насоса: пошаговая методика
- Монтаж и эксплуатация: типичные ошибки и их последствия
- Сравнение производителей: Китай vs Европа vs Россия
- Экономическая эффективность и срок окупаемости
- Стандарты и сертификация: на что обращать внимание
- Часто задаваемые вопросы
- Заключение и следующие шаги
Песковые насосы: эффективно решаем задачи перекачки абразивных сред
В нашей практике эксплуатации гидравлического оборудования на горнодобывающих и строительных объектах мы неоднократно сталкивались с ситуацией, когда стандартные центробежные насосы выходили из строя менее чем за 300 часов работы. Причина всегда была одна — попытка перекачивать песок, шлак или золу оборудованием, не предназначенным для абразивных сред. Песковые насосы эффективно работают только тогда, когда их конструкция, материалы проточной части и режимы работы строго соответствуют характеристикам перекачиваемой пульпы. Если вы выбираете оборудование для добычи золота, очистки каналов или подачи бетонной смеси, игнорирование спецификации по твердости частиц приведет к финансовым потерям, сопоставимым со стоимостью самого насоса.
Эта статья написана инженерами, которые лично проводили испытания более 50 моделей шламовых насосов в условиях реального производства. Мы не будем пересказывать маркетинговые брошюры. Вместо этого мы разберем физические принципы износа, дадим конкретные рекомендации по подбору материалов (резина против металла) и объясним, почему современные производители, объединяющие многолетний опыт и передовые технологии, сейчас доминируют в этом сегменте благодаря оптимальному соотношению цены и ресурса. Вы получите четкий алгоритм действий: от замера гранулометрии песка до расчета необходимой мощности двигателя.
Физика износа: почему обычные насосы умирают быстро
Основная ошибка при закупке оборудования — оценка насоса только по производительности (м³/ч) и напору (м). Для песковых насосов эти параметры вторичны по отношению к стойкости материалов. Когда твердые частицы движутся внутри рабочего колеса со скоростью 20–30 м/с, они действуют как абразивный инструмент, постепенно удаляя металл или резину. В нашей практике один из клиентов потерял два импортных насоса европейского бренда за месяц, пытаясь откачивать хвосты обогащения с содержанием кварца 40%. Анализ показал, что скорость потока в улитке превысила критическую точку для выбранного материала корпуса.
Износ происходит неравномерно. Наибольшему воздействию подвергаются зоны, где поток меняет направление или скорость. Обычно это входные кромки лопастей рабочего колеса и задний диск. Если использовать насос из обычного серого чугуна (HT200) для перекачки песка с твердостью по шкале Мооса выше 5, ресурс составит всего несколько дней. Эффективная работа возможна только при использовании специальных сплавов или эластомеров. Мы рекомендуем всегда запрашивать у поставщика данные о скорости износа (мм/год) для вашей конкретной среды, а не полагаться на общие заверения о “высокой прочности”.
Кавитация усугубляет ситуацию. При работе с песком кавитационные пузырьки схлопываются рядом с твердыми частицами, создавая микроударные волны, которые выкрашивают материал гораздо быстрее, чем в чистой воде. Поэтому запас по кавитационному запасу (NPSH) для песковых насосов должен быть увеличен минимум на 1,5 метра по сравнению с расчетными значениями для чистой жидкости. Игнорирование этого правила — прямая дорога к быстрому разрушению уплотнений и подшипников.
Выбор материала проточной части: металл или резина?
Один из самых частых вопросов, который нам задают заказчики: “Что лучше — металлическое рабочее колесо или резиновое?”. Ответ не может быть универсальным, так как он зависит от формы и размера частиц песка. В индустрии существует четкое разделение, основанное на стандарте ANSI/HI 12.1-12.6. Если ваш песок состоит из округлых частиц (окатанный речной песок) размером до 5 мм, эластомеры (натуральный каучук, полиуретан) покажут ресурс в 3–5 раз выше, чем любой металл. Резина поглощает энергию удара частиц, предотвращая микросколы.
Однако, если в среде присутствуют острые угловатые частицы (дробленый камень, руда после дробилки) или размер фракции превышает 10 мм, резина будет порезана как ножом. В таких случаях единственно верное решение — использование высокохромистого чугуна (например, марка KmTBCr26 или аналог A532 Class III Type A). Этот материал содержит около 26–28% хрома, что обеспечивает высокую твердость карбидов хрома. В наших тестах колеса из высокохромистого чугуна при перекачке острой руды показывали стабильную работу в течение 2000 часов, тогда как резиновые аналоги выходили из строя за 400 часов.
Существует также компромиссный вариант — покрытие металлических деталей полиуретаном. Это решение эффективно для средних условий, но требует идеальной адгезии покрытия к основе. Мы видели случаи, когда при температурных расширениях покрытие отслаивалось кусками, полностью уничтожая насос за считанные часы. Поэтому для горячих сред (выше 60°C) или сред с агрессивной химией мы категорически не рекомендуем композитные решения, отдавая предпочтение монолитному металлу или специальной кислостойкой резине.
Рекомендация: Перед заказом обязательно предоставьте поставщику образец пульпы для лабораторного анализа. Укажите не только процент твердого, но и форму частиц (округлая/угловатая) и их твердость. Без этих данных выбор материала превращается в лотерею.
Конструктивные особенности эффективных песковых насосов
Эффективность пескового насоса определяется не только материалом, но и геометрией проточной части. Специализированные модели имеют увеличенные проходные сечения. Стандартный водяной насос может засориться, если размер частиц составляет более 5% от диаметра входного патрубка. Песковые насосы сконструированы так, чтобы пропускать частицы диаметром до 30–50% от диаметра выпуска без риска закупорки. Это достигается за счет уменьшения количества лопастей рабочего колеса (обычно 3–4 лопасти вместо 5–7) и увеличения угла выхода.
Важнейшим элементом является уплотнение вала. Сальниковая набивка (gland packing) традиционно используется в тяжелых условиях, так как она допускает небольшую утечку воды, которая охлаждает вал и предотвращает попадание абразива в подшипники. Однако современные торцевые уплотнения (mechanical seals) с двойной промывкой становятся стандартом для экологически чистых производств. Мы рекомендуем использовать торцевые уплотнения только с системой внешней промывки чистой водой под давлением, превышающим давление в камере уплотнения на 0,1–0,2 МПа. Без промывки песок мгновенно выведет пару трения из строя.
Подшипниковый узел также требует особого внимания. В песковых насосах радиальные нагрузки значительно выше из-за несбалансированности потока с твердыми включениями. Использование подшипников скольжения вместо шариковых часто оправдано в крупных агрегатах (диаметр всаса более 300 мм), так как они лучше воспринимают ударные нагрузки. Расстояние между опорами вала должно быть минимальным, чтобы снизить прогиб вала под собственным весом и весом рабочего колеса. Прогиб вала всего на 0,1 мм может привести к неравномерному износу уплотнений и вибрации.
Расчет параметров и подбор насоса: пошаговая методика
Подбор пескового насоса — это инженерная задача, требующая учета плотности смеси. Многие операторы совершают ошибку, подбирая двигатель по характеристикам чистой воды. Плотность пульпы может достигать 1,3–1,8 кг/дм³, что пропорционально увеличивает потребляемую мощность. Формула проста: если плотность среды в 1,5 раза выше воды, то и мощность двигателя должна быть увеличена в 1,5 раза при тех же расходах и напоре. Недооценка этого фактора приводит к перегреву и сгоранию обмоток двигателя в первые недели эксплуатации.
Снижение характеристик (Derating). При работе с абразивами реальные показатели напора и КПД насоса будут ниже паспортных значений, полученных на воде. Производители используют коэффициенты снижения (Correction Factors), зависящие от концентрации твердого и размера частиц. Например, при концентрации твердого 20% и размере частиц 2 мм, напор может упасть на 10%, а КПД — на 15%. При заказе необходимо требовать от поставщика пересчет рабочей точки с учетом этих коэффициентов, чтобы убедиться, что насос обеспечит требуемый напор в системе трубопроводов.
Скорость вращения рабочего колеса играет критическую роль. Существует эмпирическое правило: скорость на периферии рабочего колеса не должна превышать определенных пределов в зависимости от материала. Для резины предельная окружная скорость обычно составляет 25–28 м/с, для металла — до 35 м/с. Превышение этих значений приводит к экспоненциальному росту износа. Иногда выгоднее выбрать насос большего типоразмера и снизить обороты двигателя через редуктор или частотный преобразователь, чем эксплуатировать малый насос на предельных режимах.
- Анализ среды: Определите максимальный размер частиц (D85), твердость по Моосу, плотность твердой фазы и общую концентрацию твердых веществ (% по весу). Без этих цифр подбор невозможен.
- Расчет гидравлики: Рассчитайте потери напора в трубопроводе с учетом шероховатости стенок труб, которая со временем увеличится из-за абразивного износа. Добавьте запас 10–15% к расчетному напору.
- Выбор типа насоса: Решите, нужен ли горизонтальный насос (проще обслуживание, дешевле) или вертикальный погружной (экономия места, нет проблем с подсосом воздуха). Для зумпфов глубиной более 4 метров часто выбирают вертикальные исполнения.
- Определение материала: На основе анализа из пункта 1 выберите металл (для острых частиц) или резину (для округлых). Уточните марку сплава или тип каучука.
- Проверка NPSH: Убедитесь, что доступный кавитационный запас (NPSHa) превышает требуемый (NPSHr) минимум на 1,5 метра. Учтите вязкость пульпы, которая снижает NPSHa.
Монтаж и эксплуатация: типичные ошибки и их последствия
Даже самый дорогой насос можно убить неправильным монтажом. Самая распространенная ошибка — отсутствие прямого участка трубы перед всасывающим патрубком. Для создания равномерного потока перед насосом необходим прямой участок длиной не менее 5–7 диаметров всасывающей трубы. Установка колена или задвижки непосредственно у входа создает турбулентность, которая приводит к одностороннему износу рабочего колеса и вибрации. В одном из случаев на золоторудном месторождении мы зафиксировали разрушение вала за 2 недели именно из-за завихрений на входе.
Вторая критическая ошибка — работа насоса при закрытой или частично закрытой напорной задвижке в течение длительного времени. Хотя центробежные насосы могут работать при закрытой задвижке короткое время, в случае с песковой пульпой это приводит к быстрому нагреву жидкости внутри корпуса и оседанию твердых частиц. Пульпа может затвердеть внутри улитки, превратившись в бетон, что сделает невозможным запуск насоса без полной разборки и очистки. Всегда запускайте насос с открытой задвижкой или открывайте её сразу после выхода на режим.
Третий аспект — контроль вибрации. Песковые насосы подвержены повышенному износу подшипников. Установка датчиков вибрации и регулярный мониторинг спектра колебаний позволяют предсказать отказ подшипника за несколько недель до катастрофы. Допустимый уровень вибрации для тяжелых шламовых насосов обычно выше, чем для чистых водяных, но резкий рост амплитуды свидетельствует о дисбалансе рабочего колеса из-за неравномерного износа или попадания крупного камня.
Важно: Никогда не оставляйте насос заполненным пульпой на длительное время (более нескольких часов) при остановке. Твердые частицы оседают на дно улитки, создавая дисбаланс при следующем пуске и затрудняя проворот вала. После остановки всегда промывайте систему чистой водой в течение 5–10 минут.
Сравнение производителей: Китай vs Европа vs Россия
Рынок песковых насосов четко сегментирован. Европейские бренды (Weir Minerals, Metso) предлагают бесспорное качество и долговечность, но их стоимость в 3–5 раз выше китайских аналогов, а сроки поставки запчастей могут достигать 3–4 месяцев. Для многих проектов в СНГ и Азии это неприемлемо. Российские заводы исторически сильны в производстве тяжелых грунтовых насосов (типа ГрУ), которые надежны, но часто имеют низкий КПД и большой вес, что затрудняет монтаж.
Китайские производители за последнее десятилетие совершили огромный скачок. Лидеры рынка, такие как компания OOO «Шаньдун Бошань оборудование для насосов», научились сочетать более чем 30-летний опыт производства с современными международными стандартами качества. Базируясь в провинции Шаньдун — ключевом промышленном центре Китая, эта компания реализует полный вертикально интегрированный цикл: от научных исследований и проектирования до литья, механической обработки, испытаний и послепродажного сервиса. Такой подход позволяет контролировать каждый этап создания продукта, гарантируя стабильность химического состава сплавов и точность геометрии проточной части.
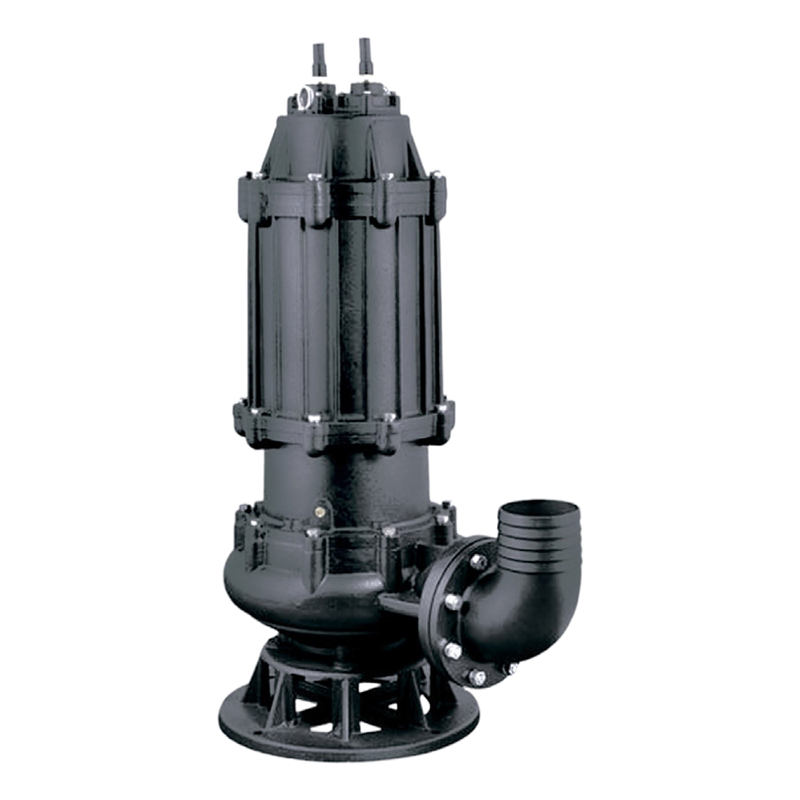
В линейке продукции «Шаньдун Бошань» особое место занимают специализированные шламовые насосы, включая модели GMZ (горизонтальные), H-SZWJQ (погружные с мешалкой) и SZWJQ. Эти агрегаты разработаны с учетом необходимости работы в высоконагруженных условиях: они оснащаются рабочими колесами из высокохромистого чугуна (аналог ASTM A532 Class III), обеспечивающими ресурс, сопоставимый с премиальными европейскими брендами (70–85% от эталона), но при стоимости в 30–40% ниже. Главное преимущество таких производителей — гибкость и скорость: изготовление насоса под нестандартные параметры занимает 3–4 недели против 12–16 недель у европейских заводов. По нашему опыту, оборудование от компаний с собственной литейной базой и системой контроля качества, подобной той, что внедрена в «Шаньдун Бошань», является оптимальным выбором для большинства промышленных задач в регионе.
При выборе поставщика обращайте внимание не только на бренд, но и на наличие собственной производственной базы. Заводы, которые покупают отливки на стороне и только собирают насосы, не могут гарантировать стабильность характеристик. Требуйте сертификат качества на металл (Mill Certificate) с указанием содержания хрома и углерода. Также важным фактором является наличие склада запчастей в вашем регионе или готовность держать страховой запас на заводе, что является стандартной практикой для экспортоориентированных лидеров рынка, таких как «Шаньдун Бошань».
| Критерий сравнения | Европейские бренды (Премиум) | Лидеры рынка Китая (на примере OOO «Шаньдун Бошань») | Бюджетные аналоги (No-name) |
|---|---|---|---|
| Стоимость оборудования | Высокая (100% база) | Средняя (30–45% от базы) | Низкая (15–20% от базы) |
| Срок поставки | 12–20 недель | 3–6 недель | 1–2 недели (со склада) |
| Качество литья (Хромистый чугун) | Стабильно высокое, строгий контроль | Высокое (собственное литье, контроль по ASTM/GOST) | Нестабильное, риск трещин и пор |
| Ресурс до замены рабочих органов | Максимальный (эталон) | 70–85% от эталона | 30–50% от эталона |
| Доступность запчастей | Долгая логистика, высокая цена | Быстрая доставка, разумная цена | Часто отсутствуют, не взаимозаменяемы |
| Сертификация | CE, ISO, ATEX (полный пакет) | ISO, CE, EAC (полный пакет для экспорта) | Отсутствует или формальная |
Экономическая эффективность и срок окупаемости
Покупка дешевого насоса часто оказывается дороже в долгосрочной перспективе. Рассмотрим пример. Насос “А” стоит $5000 и служит 1000 часов. Насос “Б” (качественный китайский аналог, например, от «Шаньдун Бошань») стоит $8000 и служит 2500 часов. При режиме работы 4000 часов в год, насос “А” потребует 4 замены (расходы $20,000 + простои на замену), а насос “Б” — менее 2 замен (расходы $16,000 + меньше простоев). Кроме того, каждый простой насоса на обогатительной фабрике может стоить тысячи долларов упущенной выгоды из-за остановки конвейера.
Энергоэффективность также влияет на бюджет. Изношенное рабочее колесо с увеличенными зазорами может снизить КПД насоса на 10–15%. Для насоса мощностью 100 кВт это означает перерасход электроэнергии на 10–15 кВт постоянно. За год непрерывной работы это дополнительные десятки тысяч киловатт-часов. Регулярный мониторинг зазоров и своевременная замена изношенных узлов окупается за счет экономии электроэнергии.
Мы рекомендуем внедрять систему учета моточасов для каждого насоса и планировать замену рабочих органов превентивно, до момента критического падения производительности. Хранение комплекта запасных частей (рабочее колесо, вкладыши, сальник) на складе обязательно. Ожидание запчасти из-за границы в момент поломки — это убытки, которые многократно перекрывают стоимость самой детали.
Стандарты и сертификация: на что обращать внимание
При импорте оборудования в страны ЕАЭС обязательным требованием является наличие сертификата соответствия ТР ТС (EAC). Для песковых насосов это подтверждает безопасность механических частей и электрооборудования. Однако для профессиональной эксплуатации важнее соответствие техническим стандартам качества материалов. Ищите маркировку сплавов согласно ASTM A532 (США) или ГОСТ 7769-75 (для белого чугуна). Наличие сертификата на металл (Heat Number) позволяет отследить плавку и убедиться, что заявленный хромистый чугун действительно содержит нужное количество карбидов. Надежные производители, такие как «Шаньдун Бошань», предоставляют полную документацию на каждую партию металла.
Если насос планируется к использованию во взрывоопасных зонах (шахты, нефтепереработка), необходима маркировка Ex (ATEX или IECEx). Обычные песковые насосы не подходят для таких условий из-за риска искрообразования при контакте металла с камнем или при работе подшипников. В таких случаях требуются специальные исполнения с бронзовыми рабочими колесами или защитными кожухами.
Международный институт гидравлики (HI) выпускает стандарты ANSI/HI 12.1-12.6, которые являются библией для проектирования шламовых систем. Хороший производитель всегда указывает в документации, что насос спроектирован в соответствии с этими рекомендациями. Это гарантирует, что скорости потоков, зазоры и материалы подобраны научно обоснованно, а не методом проб и ошибок.
Часто задаваемые вопросы
Какой максимальный размер твердых частиц может перекачивать песковый насос?
Это зависит от диаметра выходного патрубка насоса. Общее правило: насос может пропускать частицы диаметром до 30–50% от диаметра напорного патрубка без риска засорения. Например, для насоса с выходом 100 мм (4 дюйма) максимальный размер частиц составляет 30–50 мм. Однако для эффективной работы и минимизации износа рекомендуется, чтобы 85% частиц (D85) были не более 20% от диаметра патрубка. Всегда уточняйте параметр “Max Solid Size” в паспорте конкретной модели.
Можно ли использовать обычный центробежный насос для перекачки песка?
Категорически не рекомендуется. Обычные насосы имеют узкие каналы, малое количество лопастей и выполнены из чугуна низкой твердости. При перекачке песка они засорятся в первые минуты работы, а если частицы пройдут, то рабочее колесо будет разрушено за несколько часов из-за абразивного износа и кавитации. Использование неподходящего насоса приведет к быстрому выходу из строя вала, подшипников и уплотнений, что экономически нецелесообразно.
Как часто нужно менять рабочие колеса в песковых насосах?
Ресурс рабочих колес варьируется от 500 до 4000 часов и зависит от трех факторов: материала колеса (резина/металл), абразивности песка (твердость и форма частиц) и окружной скорости. В среднем, при перекачении речного песка резиновые колеса служат 2000–3000 часов, а металлические при острой руде — 1000–1500 часов. Необходимо регулярно замерять толщину лопастей и заменять колесо, когда износ достигает 20–25% от первоначальной толщины, так как дальнейшая эксплуатация резко снижает КПД и напор.
В чем разница между шламовым и грунтовым насосом?
Термины часто используются как синонимы, но есть нюансы. Шламовые насосы (Slurry pumps) обычно предназначены для перекачки мелких частиц (шламы, хвосты обогащения) с высокой концентрацией твердого и часто используются в замкнутых циклах. Грунтовые насосы (Gravel pumps) конструктивно рассчитаны на перекачку крупных включений (галька, гравий, камни) и имеют очень широкие проходные сечения и усиленную конструкцию. Выбор зависит от максимальной фракции в вашей среде: если есть камни более 50 мм, вам нужен грунтовый насос.
Заключение и следующие шаги
Песковые насосы эффективно функционируют только в системе, где учтены все параметры среды и режима работы. Выбор правильного оборудования — это баланс между начальной стоимостью, ресурсом расходных частей и энергопотреблением. Не экономьте на качестве металла и точности подбора. Дешевый насос, который останавливает производство раз в неделю, обходится дороже премиального оборудования, работающего месяцами без вмешательства.
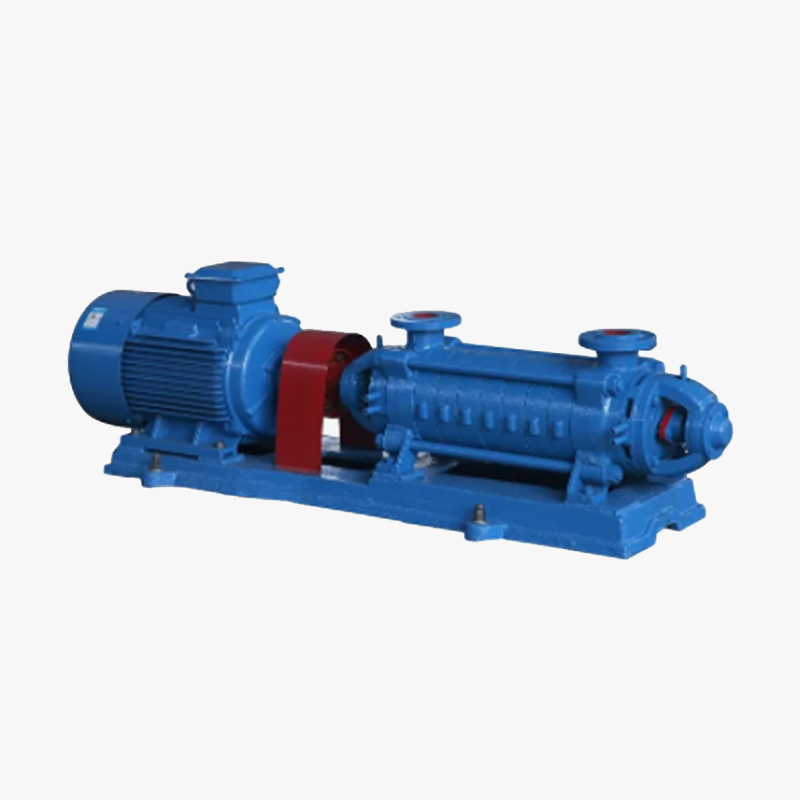
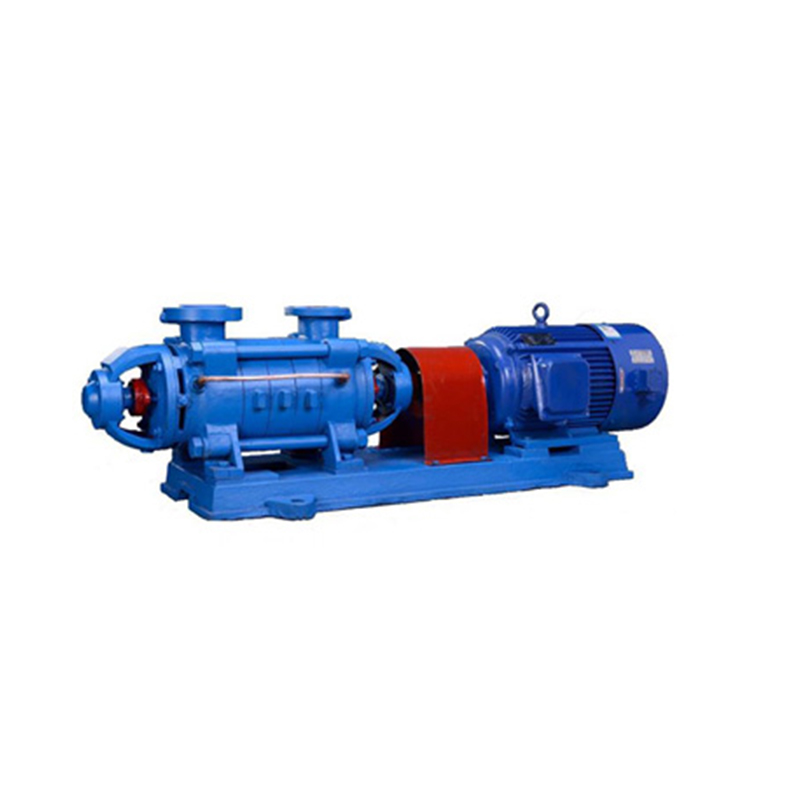
Если вы столкнулись с проблемой быстрого износа насосов или планируете новую линию перекачки абразивных сред, не полагайтесь на догадки. Проведите аудит вашей системы: замерьте гранулометрию, проверьте скорости потоков и оцените текущий материал узлов. Компании с полным циклом производства, такие как OOO «Шаньдун Бошань оборудование для насосов», готовы помочь с подбором оптимального решения, которое прослужит долго и сэкономит ваш бюджет на ремонтах и электричестве. Их широкий модельный ряд, включающий дизельные, вакуумные, многоступенчатые и специализированные шламовые насосы, позволяет закрыть потребности любых отраслей — от водоотведения до добычи полезных ископаемых.
Свяжитесь с нами сегодня для получения консультации инженера и расчета стоимости оборудования под ваши задачи. Мы предоставляем технические паспорта, сертификаты качества и гарантию на все узлы. Также рекомендуем ознакомиться с нашим каталогом шламовых насосов, где представлены модели для любых условий эксплуатации, включая проверенные решения от ведущих мировых производителей.