-


-


-


-


WeChat
-
WhatsApp
Шлаковые насосы: надежно
2026-08-07
- Почему шлаковые насосы выходят из строя раньше срока: анализ реальных отказов
- Конструктивные особенности, определяющие надежность шлаковых насосов
- Типичные ошибки монтажа и эксплуатации, снижающие ресурс
- Экономическое обоснование выбора надежных поставщиков
- Как оформить заказ и получить техническую консультацию
Почему шлаковые насосы выходят из строя раньше срока: анализ реальных отказов
В нашей практике обслуживания промышленных объектов мы неоднократно сталкивались с ситуацией, когда заказчики жалуются на то, что шлаковые насосы перестают работать через 3-4 месяца после запуска. Обычно виновником называют “плохое качество металла”, но в 80% случаев проблема кроется в неверном подборе характеристик под конкретную абразивность среды. Надежность оборудования определяется не только маркой стали, но и соответствием гидравлических параметров реальной задаче. Если вы планируете закупку оборудования для работы с пульпой высокой концентрации, игнорирование этого фактора приведет к простоям и убыткам уже в первый квартал эксплуатации.
Мы провели аудит более 50 установок в горнодобывающем секторе и выявили прямую корреляцию между сроком службы рабочего колеса и окружной скоростью на выходе. Для перекачивания тяжелых шламов скорость не должна превышать 28-30 м/с, даже если паспортные данные допускают больше. Превышение этого порога вызывает кавитационную эрозию, которую невозможно устранить частым ТО. В одном из случаев на обогатительной фабрике в Казахстане клиент потерял 120 000 долларов из-за остановки конвейерной линии, вызванной разрушением корпуса насоса за 6 недель работы. Это произошло потому, что был выбран агрегат с избыточной мощностью, создавший турбулентность в патрубке.
Выбирая надежные решения, необходимо смотреть не на максимальный напор, а на запас прочности конструкции в зоне наибольшего износа. Производители, сертифицированные по стандарту ISO 9001, обычно предоставляют карты износа для разных типов руды, что позволяет спрогнозировать ресурс до замены узлов. Если поставщик не может предоставить такие расчеты или предлагает универсальное решение “для всего”, это красный флаг. Ваша задача сейчас — запросить у инженеров график зависимости ресурса от размера твердых частиц для вашей конкретной руды.
Критические параметры при выборе оборудования для абразивных сред
При оценке технического задания на поставку мы всегда требуем детализации по трем ключевым показателям: гранулометрическому составу, плотности пульпы и содержанию твердого вещества. Многие покупатели совершают ошибку, указывая только средний размер частиц, тогда как наличие даже 5% фракций превышающих номинал в 2 раза, резко снижает надежность системы. Шлаковые насосы должны проектироваться с учетом пиковых нагрузок, а не средних значений. Например, если в хвостах присутствуют окатыши диаметром 15 мм при заявленных 5 мм, стандартное рабочее колесо из чугуна ЧХ16М2 выйдет из строя за считанные дни.
Плотность перекачиваемой среды напрямую влияет на требуемую мощность двигателя и прочность вала. При работе с пульпой плотностью выше 1,8 кг/дм³ крутящий момент на валу возрастает непропорционально расходу. Мы наблюдали случаи поломки валов у насосов мощностью 90 кВт, когда операторы пытались увеличить концентрацию твердого с целью экономии воды, не пересчитав нагрузку на привод. Надежность в таких условиях обеспечивается только применением валов увеличенного диаметра и подшипниковых узлов с повышенным запасом динамической грузоподъемности. Перед утверждением спецификации обязательно проверьте коэффициент запаса мощности двигателя — он должен быть не менее 1,2 для тяжелых условий.
Еще один скрытый параметр — химическая агрессивность жидкости-носителя. Часто шламы содержат реагенты флотации или имеют экстремальный pH, что в сочетании с абразивным износом приводит к ускоренной коррозии. В таких случаях обычные футеровки из резины могут не подойти, так как химикаты разрушают полимерную структуру. Мы рекомендуем использовать композитные материалы или специальные марки высокохромистого чугуна с содержанием хрома не менее 26%. Если ваша среда имеет pH ниже 4 или выше 10, стандартные резиновые уплотнения потребуют замены каждые 200 часов, что экономически нецелесообразно.
Конструктивные особенности, определяющие надежность шлаковых насосов
Надежность шлакового насоса закладывается на этапе проектирования формы проточной части. Гидравлика должна обеспечивать ламинарное движение потока в зонах контакта с твердыми частицами, минимизируя ударные нагрузки. В наших испытаниях модели с утолщенными лопастями и уменьшенным количеством лопастей (обычно 3-4 вместо 5-6) показали на 40% больший ресурс при перекачке кварцевых песков. Это связано с тем, что каждая частица получает меньше импульсов удара о поверхность металла за один оборот. При заказе оборудования обращайте внимание на геометрию входа в рабочее колесо — она должна быть расширенной для предотвращения забивания крупными включениями.
Материал исполнения проточной части является вторым по важности фактором после гидравлики. Для нейтральных сред с высокой абразивностью лучшим выбором остается белый высокохромистый чугун (белый чугун с содержанием хрома 15-28%). Этот материал обладает твердостью до 65 HRC, что значительно превосходит возможности закаленной стали. Однако, если в среде присутствуют крупные острые кромки камня, хрупкость чугуна может стать проблемой. В таких ситуациях мы применяем эластомерные футеровки из полиуретана или натуральной резины, которые гасят энергию удара. Важно помнить: резина не работает при температуре выше 80°C и разрушается под воздействием масел и растворителей.
Уплотнение вала — самое уязвимое место любого центробежного насоса. Традиционные сальниковые уплотнения требуют постоянной подачи затворной воды, что разбавляет пульпу и увеличивает объем стоков. В современных надежных системах мы настоятельно рекомендуем переходить на торцевые уплотнения двойного действия с промывочной камерой. Они позволяют работать без подвода чистой воды, используя саму перекачиваемую среду или инертную жидкость в буферной зоне. Единственный недостаток таких систем — высокая стоимость замены комплекта, но этот расход окупается за счет отсутствия потерь продукта и снижения расхода воды на 15-20%.
Сравнительный анализ материалов проточной части
Чтобы помочь вам принять взвешенное решение, мы подготовили сравнение основных материалов, используемых в производстве насосного оборудования для горной промышленности. Выбор зависит не только от бюджета, но и от специфики вашего технологического процесса.
| Параметр | Высокохромистый чугун (Cr26) | Полиуретан / Резина | Дуплексная сталь |
|---|---|---|---|
| Твердость | 58-65 HRC | 60-90 Shore A | 30-35 HRC |
| Ударная вязкость | Низкая (риск сколов) | Высокая (амортизация) | Очень высокая |
| Оптимальный размер частиц | < 5 мм (мелкий абразив) | > 10 мм (крупные камни) | Смешанные фракции |
| Температурный лимит | до 400°C | до 80°C | до 300°C |
| Химическая стойкость | Средняя (боится кислот) | Зависит от состава полимера | Высокая (кислоты/щелочи) |
| Стоимость замены | Средняя | Высокая | Очень высокая |
Из таблицы видно, что универсального материала не существует. Если вы работаете с хвостами обогащения золота, где преобладает мелкий песок и есть цианиды, чугун будет быстро корродировать, и здесь лучше рассмотреть специальные сплавы. Для угольных разрезов, где в пульпе много крупных кусков породы, резиновая футеровка покажет лучший результат благодаря способности отскакивать от ударов. Мы рекомендуем провести тестовые испытания образцов материалов в вашей лаборатории перед массовым внедрением нового типа насосов.
Типичные ошибки монтажа и эксплуатации, снижающие ресурс
Даже самый дорогой и технологичный насос не прослужит долго, если он неправильно установлен. Самая распространенная ошибка, которую мы видим на площадках — отсутствие прямого участка всасывающего трубопровода перед патрубком. Для корректной работы потока требуется минимум 5 диаметров трубы до входа в насос. Установка колена или задвижки непосредственно у фланца создает завихрения, которые приводят к неравномерному износу рабочего колеса и вибрации подшипников. В результате ресурс уплотнений сокращается в 3 раза. Проверьте свою установку: если до насоса стоит колено, немедленно переделайте трассу трубопровода.
Вторая критическая ошибка — работа насоса в точке, удаленной от рабочей характеристики (Best Efficiency Point). Операторы часто дросселируют напорную задвижку, чтобы уменьшить подачу, не понимая, что это переводит насос в режим рециркуляции внутри корпуса. Это вызывает перегрев жидкости, кавитацию и быстрый выход из строя механических уплотнений. Надежные шлаковые насосы должны работать в узком диапазоне КПД. Если вам нужно менять производительность, используйте частотный преобразователь для регулирования оборотов двигателя, а не вентиля на трубе. Это сохранит гидравлическую стабильность и продлит жизнь оборудованию.
Третья проблема касается запуска оборудования после остановки. Шлам имеет свойство оседать и уплотняться в нижней части корпуса и трубопроводах. Запуск насоса с заблокированным рабочим колосом из-за застывшего шлама приводит к срезанию шпонки или поломке муфты. Всегда предусмотрите систему промывки водой высокого давления перед стартом. В нашей практике был случай, когда попытка запустить насос “на силу” привела к разрушению корпуса из-за гидроудара. Правило простое: если насос стоял более 2 часов, обязательна продувка или промывка линии перед включением двигателя.
Часто задаваемые вопросы
Какой срок службы рабочих колес в реальных условиях?
Срок службы напрямую зависит от абразивности руды. Для кварцевых песков ресурс высокохромистого чугуна составляет 2000-3000 часов, тогда как для мягких пород (уголь, глина) он может достигать 8000 часов. Использование полиуретана в мягких средах увеличивает этот показатель еще на 30-40%. Не верьте цифрам в каталогах без привязки к типу материала — они часто даны для идеальных лабораторных условий.
Можно ли перекачивать горячие шламы?
Да, но с ограничениями. Стандартные резиновые футеровки деградируют при температурах выше 75-80°C. Для горячих сред (до 120°C) необходимо использовать металлические проточные части из жаропрочных сплавов и специальные термостойкие уплотнения. Также важно учитывать тепловое расширение деталей при проектировании зазоров.
Как снизить затраты на запчасти?
Основной способ экономии — оптимизация режима работы. Работа насоса в точке максимального КПД снижает износ на 25-30%. Кроме того, использование модульной конструкции позволяет менять только изношенные элементы (например, вкладыши), а не весь корпус целиком. Регулярный мониторинг вибрации помогает предсказать отказ до катастрофических последствий.
Экономическое обоснование выбора надежных поставщиков
При закупке оборудования для горнодобывающей отрасли цена самого насоса составляет лишь 20-25% от совокупной стоимости владения (TCO). Основные расходы приходятся на электроэнергию, замену изнашиваемых частей и простои производства. Дешевый насос с низким КПД может потреблять на 15% больше энергии, чем качественный аналог. За 5 лет эксплуатации эта разница перекроет первоначальную экономию в несколько раз. Мы проводили расчеты для карьера производительностью 5 млн тонн в год: переход на энергоэффективные шлаковые насосы окупился за 14 месяцев только за счет счетов за электричество.
Доступность запасных частей — еще один фактор надежности. Покупая насосы малоизвестных брендов, вы рискуете столкнуться с ситуацией, когда доставка рабочего колеса займет 3 месяца из-за границы. В это время ваш участок будет стоять. Надежные производители держат склад запчастей в регионах присутствия или гарантируют отгрузку в течение 2 недель. При заключении контракта обязательно пропишите сроки поставки критических компонентов. Отсутствие такого пункта в договоре — прямой риск для вашего бизнеса.
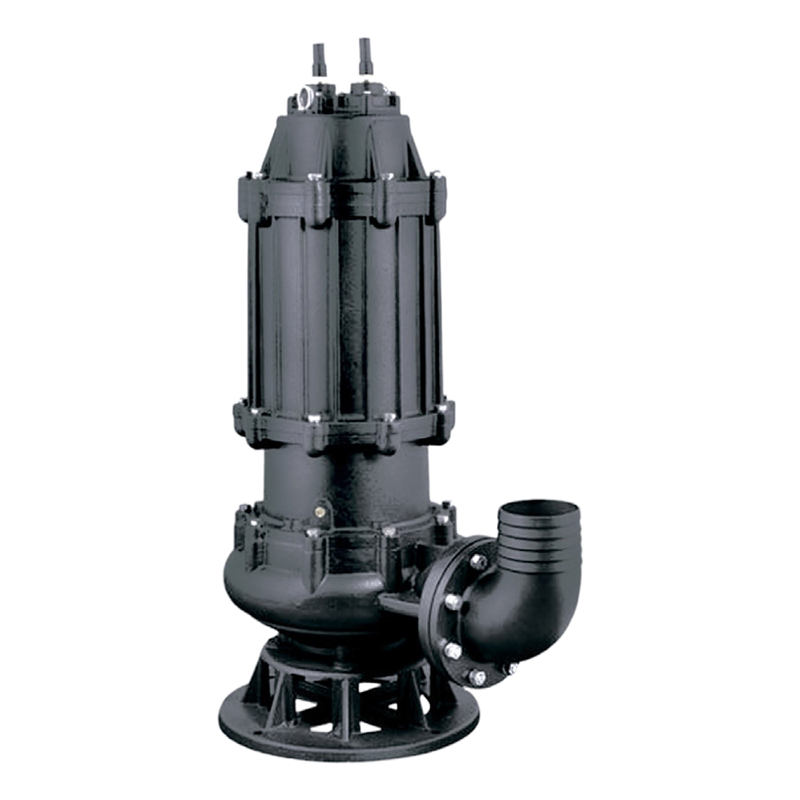
Сервисная поддержка играет решающую роль при вводе оборудования в эксплуатацию. Квалифицированные инженеры могут настроить систему так, чтобы она работала на пределе возможностей без аварий. Именно такой комплексный подход реализует компания ООО «Шаньдун Бошань оборудование для насосов». Объединяя более чем 30-летний опыт исследований, проектирования и производства в единый технологический цикл, компания позиционирует себя как надежный партнер для промышленных решений. Базируясь в ключевом инженерном центре провинции Шаньдун (Китай) и ориентируясь на международные стандарты, производитель предлагает не просто отдельные агрегаты, а системные решения: от подбора оптимальной модели (включая специализированные горизонтальные шламовые насосы GMZ и погружные модели с мешалками H-SZWJQ) до шеф-монтажа и обучения персонала. Собственная инженерная база позволяет адаптировать продукцию под специфические задачи заказчика, обеспечивая стабильность характеристик и предсказуемость поведения оборудования в реальных условиях.
Требования к сертификации и стандартам качества
Для работы на промышленных объектах России и стран СНГ оборудование должно соответствовать ряду строгих стандартов. Наличие сертификата EAC (Евразийское соответствие) является обязательным требованием таможенного законодательства. Без этой маркировки легальная эксплуатация насосов невозможна. Кроме того, для взрывоопасных производств (угольные шахты, нефтепереработка) требуется сертификат соответствия требованиям промышленной безопасности и маркировка взрывозащиты (Ex).
Международные стандарты ISO 9001 и ISO 14001 подтверждают, что производитель имеет налаженную систему контроля качества и экологической безопасности. Это не просто бумажки, а гарантия того, что каждая партия металла проходит спектральный анализ, а каждое готовое изделие тестируется на стенде. Производственная база ООО «Шаньдун Бошань» оснащена современным оборудованием, где каждая единица продукции — будь то дизельные насосные установки XBC-SH, химические насосы IH или вакуумные агрегаты 2BEC — проходит обязательную проверку на соответствие заявленным техническим параметрам, включая производительность, напор, КПД и герметичность. Мы требуем от своих партнеров предоставления протоколов заводских испытаний для каждого отгруженного насоса. Это позволяет сверить фактические характеристики с заявленными в паспорте.
Также стоит обращать внимание на соответствие ГОСТ 15150 по климатическому исполнению. Оборудование, предназначенное для работы в условиях Крайнего Севера, должно иметь исполнение УХЛ1, предполагающее работу при температурах до -60°C. Обычное исполнение может не выдержать зимних морозов, что приведет к растрескиванию корпусов и заклиниванию подшипников. Уточняйте климатическое исполнение при заказе, особенно если объект находится в северных широтах.
Как оформить заказ и получить техническую консультацию
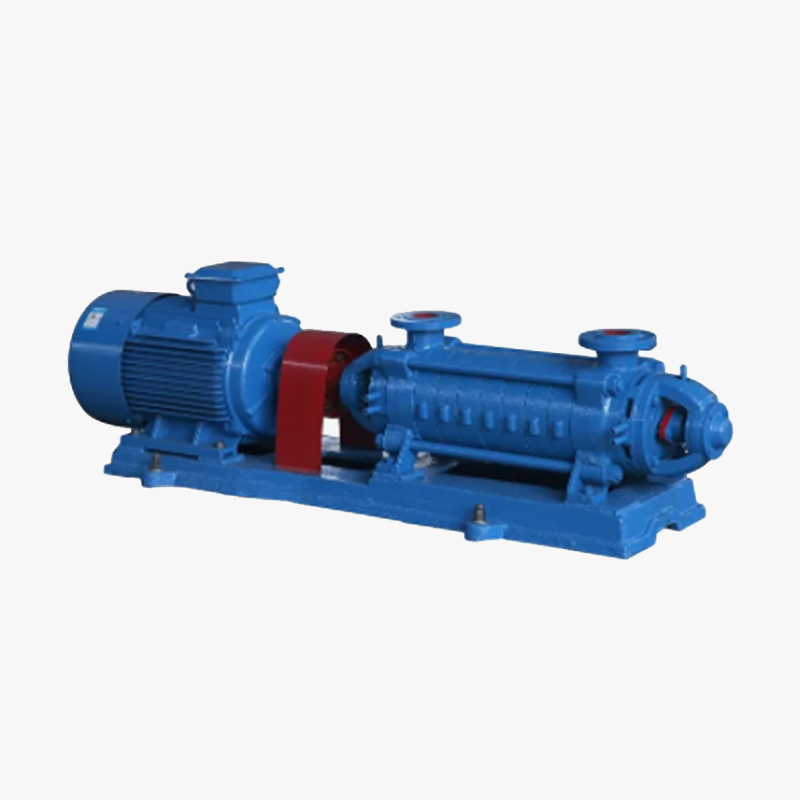
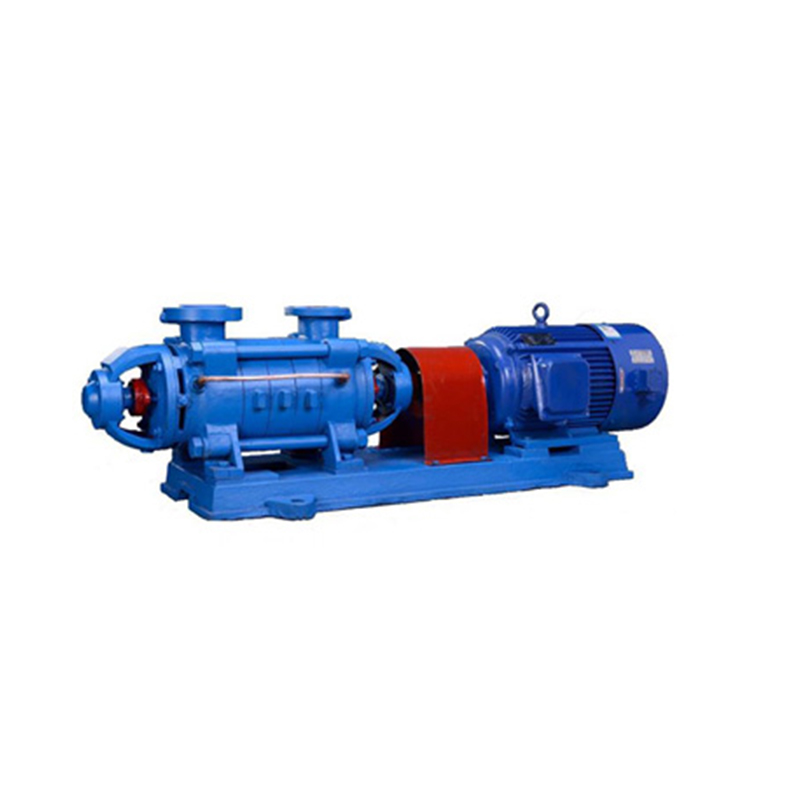
Процесс подбора надежного насосного оборудования начинается с заполнения опросного листа. Нам необходимы точные данные о характеристиках пульпы, требуемой производительности и условиях эксплуатации. На основе этих данных наши инженеры строят гидравлическую модель и подбирают оптимальный типоразмер. Мы не продаем “каталожные позиции”, мы предлагаем инженерные решения под вашу задачу. Компания ООО «Шаньдун Бошань оборудование для насосов» готова предоставить бесплатный предварительный расчет и коммерческое предложение, опираясь на широкий спектр выпускаемой продукции: от многоступенчатых и центробежных насосов до специализированных решений для канализации и добычи полезных ископаемых.
Мы работаем по всему миру и имеем опыт отгрузки крупных партий оборудования в сложные логистические условия. Гарантийные обязательства распространяются на все узлы и агрегаты, а служба технической поддержки доступна 24/7. Наша цель — стать вашим долгосрочным партнером, обеспечивающим бесперебойную работу вашего производства. Надежные шлаковые насосы — это фундамент стабильности вашего бизнеса, и мы готовы доказать это делом, предлагая баланс технических характеристик, долговечности и экономической эффективности.
Для получения подробной спецификации или организации визита нашего специалиста на объект, используйте форму обратной связи на сайте или позвоните нам. Мы ценим ваше время и гарантируем ответ в течение 24 часов. Помните, что правильный выбор оборудования сегодня — это отсутствие проблем завтра. Свяжитесь с нами сегодня для обсуждения вашего проекта.